解放J6底盘上装工艺:结构与材料
上装方案先明确载荷路径与安装边界,再核对结构、材料和检验文件。对解放J6的匹配,应以具体车型的技术条件展开。
先画清载荷怎样传到车辆上
箱体、罐体或工作装置不仅有静态重量,还可能在作业时产生不同方向的作用。上装设计需要把安装位置、支承方式、设备重心与实际作业状态放到一起考虑,再与具体底盘的条件核对。
“适配J6”不能代替对某个具体底盘型号的匹配确认。采购时应要求提供相应布置图、设备质量信息和技术确认记录,让底盘与上装的责任边界可追溯。
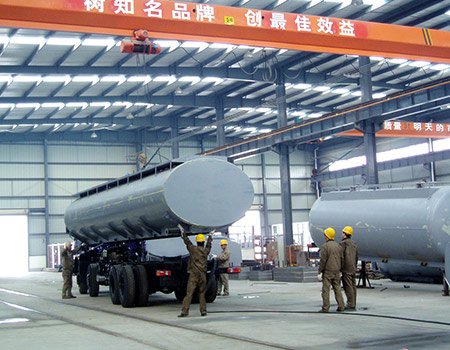
材料名称之外,还要核对可追溯信息
材料比较应对应具体部位、工况、连接设计与检验要求。只写“加厚钢板”或“高强材料”,不足以说明结构适用性。将材料牌号、对应部位、实际厚度和质检记录纳入技术文件。
不同部位的材料不能简单归为“越厚越好”。结构与材料选择应由具备相应能力的设计制造人员确认,采购检查的重点是文件和实物一致,而不是自行改变车架或连接结构。
| 检查对象 | 应保留的记录 |
|---|---|
| 结构布置 | 设备位置、质量与安装边界 |
| 材料 | 部位、牌号、厚度与质检信息 |
| 装配连接 | 技术确认、作业与检验记录 |
| 交付 | 图纸版本、部件清单与验收结果 |
把连接、避让与检修列成独立项目
安装时需要核对设备与底盘部件之间的空间关系,包括管路、电气线束、排气部件以及需要维护的位置。连接方式与相关作业必须遵循对应车型及设备的技术要求,不凭通用网页建议施工。
在完成装配后按约定检查尺寸、紧固状态、可见干涉和工作功能。对结构、焊接和安全相关项目,保留制造与检验记录,并由负责人员完成验收。
交付资料要能对应到这台车
把布置图版本、关键材料记录、部件清单和检验结果关联到同一车辆或设备编号。发生变更时,同步更新图纸和交付清单,避免实物已调整而文件仍是旧版。